微针看起来只是“把针缩小”,但真做起来才发现:针尖要锐到几微米,装夹都是一个难题,稍不注意就会断裂,何况还要保持精度同时微观“塑形”。
深圳市单色科技有限公司长期聚焦飞秒激光微加工与极端精密制造。近期,公司落地飞秒激光车削工艺,正式将其应用于微米级微针、探针及电极类零件的尖端加工。飞秒激光车削的出现,终于补齐了激光加工领域的最后一块拼图。不让刀接触工件,而是让一束10⁻¹⁵秒的光,跟着旋转的金属坯做非接触车削。材料在“没来得及发热”的瞬间被剥离,针尖轮廓由光路和路径决定,而不是由刀尖半径决定。这为微小回转体微针的极端制造提供了一条全新的技术路径。
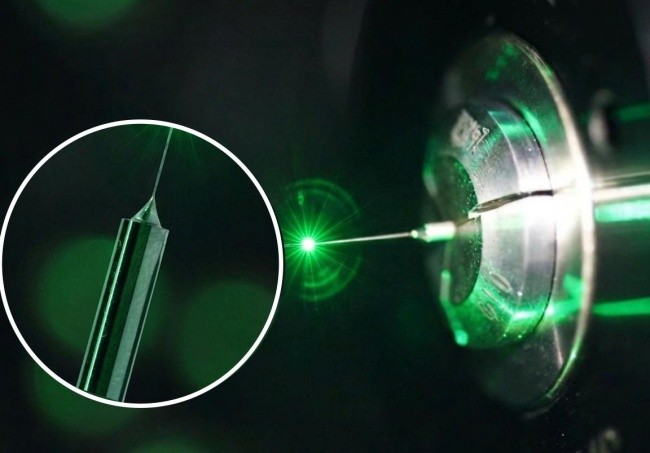
什么是飞秒激光车削?
飞秒激光车削,本质是把传统车削的“硬质刀具”换成“飞秒光刀”:用一束10⁻¹⁵秒量级的飞秒激光,替代传统硬质车刀,对高速旋转的微米级金属回转体进行非接触式材料去除——在几乎不引入热损伤的前提下,把针尖、锥度、台阶、微槽“修”到设计轮廓。
它服务的对象很明确:直径0.03毫米到10毫米、轴对称、硬质金属、石英、陶瓷针尖/探针/电极类零件。
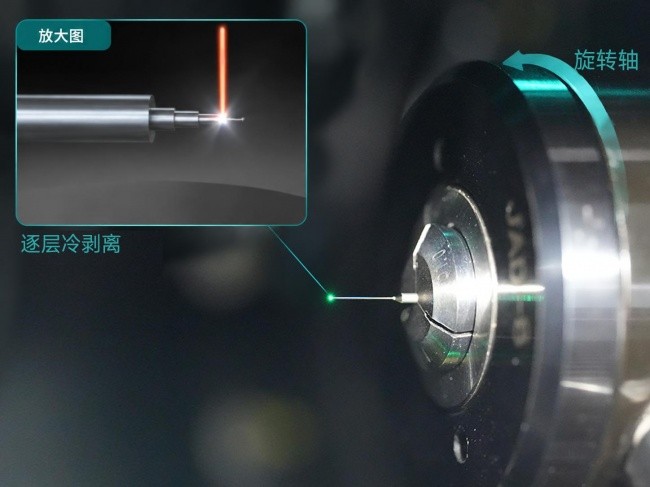
单色科技四轴飞秒激光精车平台加工画面
飞秒激光车削:能解决什么?
单色科技飞秒激光技术,通过精准控制能量、扫描轨迹与焦点位置,对微米级针尖与回转体实现非接触式极致修整:
· 多效合一:针尖削薄、锥度调控、毛刺去除一步到位。
· 无应力加工:无机械应力,细到50μm的探针或微针不压弯;薄壁、悬伸结构可稳定收尖。不依赖传统刀具,加工一致性极佳。
· 多材质适配:钨针、不锈钢针、铂铱电极、石英棒材等均可处理,表面无微裂纹。
· 高几何自由度:光斑即刀尖,矢量路径即刀路。支持多段锥度、抛物线收尖、微台阶、环形槽及微螺纹的自由赋形;改型只需修改软件程序,无需重磨刀具或重新开模。
· 高精度控制:表面结构精度<5微米,同轴度稳定在±2μm以内。
· 免后处理表面:表面加工质量佳,无毛刺、无热损伤重铸层,表面粗糙度可达Ra≤0.4μm。
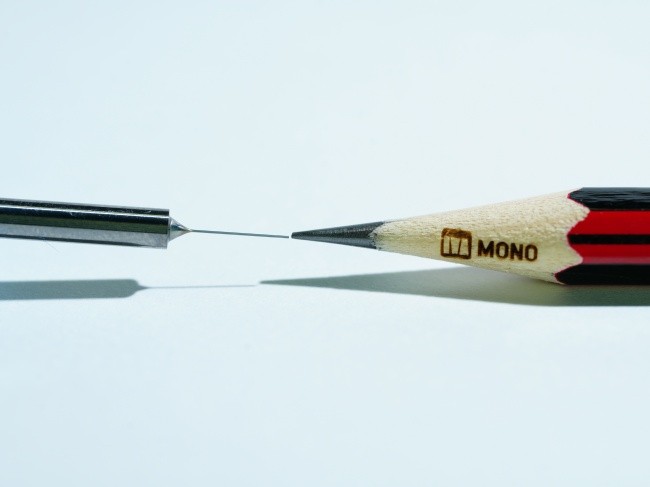
飞秒激光逐圈环切消融,可将钨钢杆身直径减至φ0.15mm,同轴度控制在±2μm以内
飞秒激光车削目前可被用于多个高精度场景。在医疗与脑机接口领域,它被用于加工硬质合金或钛合金微型穿刺针、高密度阵列探针针尖以及微创植入式传感电极,能够做出尖端直径仅十几微米、带有特定锥度和台阶过渡的针体,且无毛刺、无应力形变,有助于降低植入过程中的组织损伤风险。此外,精密钟表中的摆轴、微型齿轮轴,以及硬质合金微型冲头、氧化锆陶瓷轴套等零件,也因其能有效避免传统切削带来的弯曲、磨损或崩边问题,而成为实际应用对象。
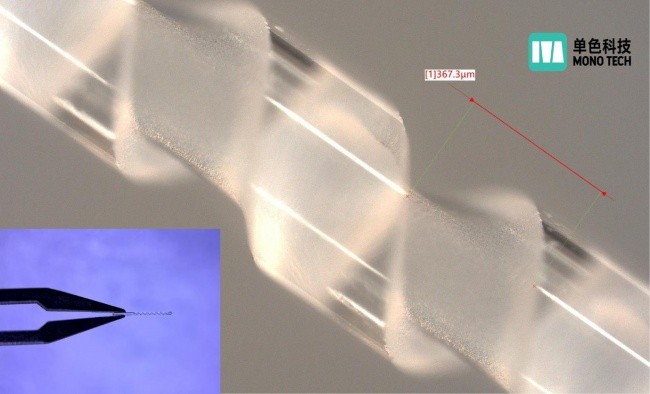
石英玻璃棒材尖端螺旋纹飞秒激光加工
飞秒激光车削在实际工业生产中,并非盲目地用棒料从头到尾进行削蚀,而是作为一道高价值的极限精加工工序,对已有雏形的器件进行精雕细琢。
当针尖越车越细,激光的重复频率会自动下调,把热输入始终压在极低水平,所以加工效率会明显变慢。同时,要真正跑通这种工艺,单靠激光本身远远不够,必须匹配高精度空气轴承回转轴、亚微米级同步响应的多轴联动平台,以及高精度的专用夹具。这也决定了这项工艺的门槛和稀缺性。
单色科技相关负责人表示:“飞秒激光车削目前推广还比较有限,主要是因为尖端精准加工难度大,同时对夹具和工艺控制的要求都很高。不过目前该工艺已经在多个客户项目中落地,帮助解决了微针类产品的实际加工问题。”
随着金属微针在脑机接口、连续监测和微创介入等领域的应用越来越深入,这种能把微观几何确定性做到位的工具,稀缺性会更突出,价值也会更清晰。